Unsa ang Billet Aluminum?
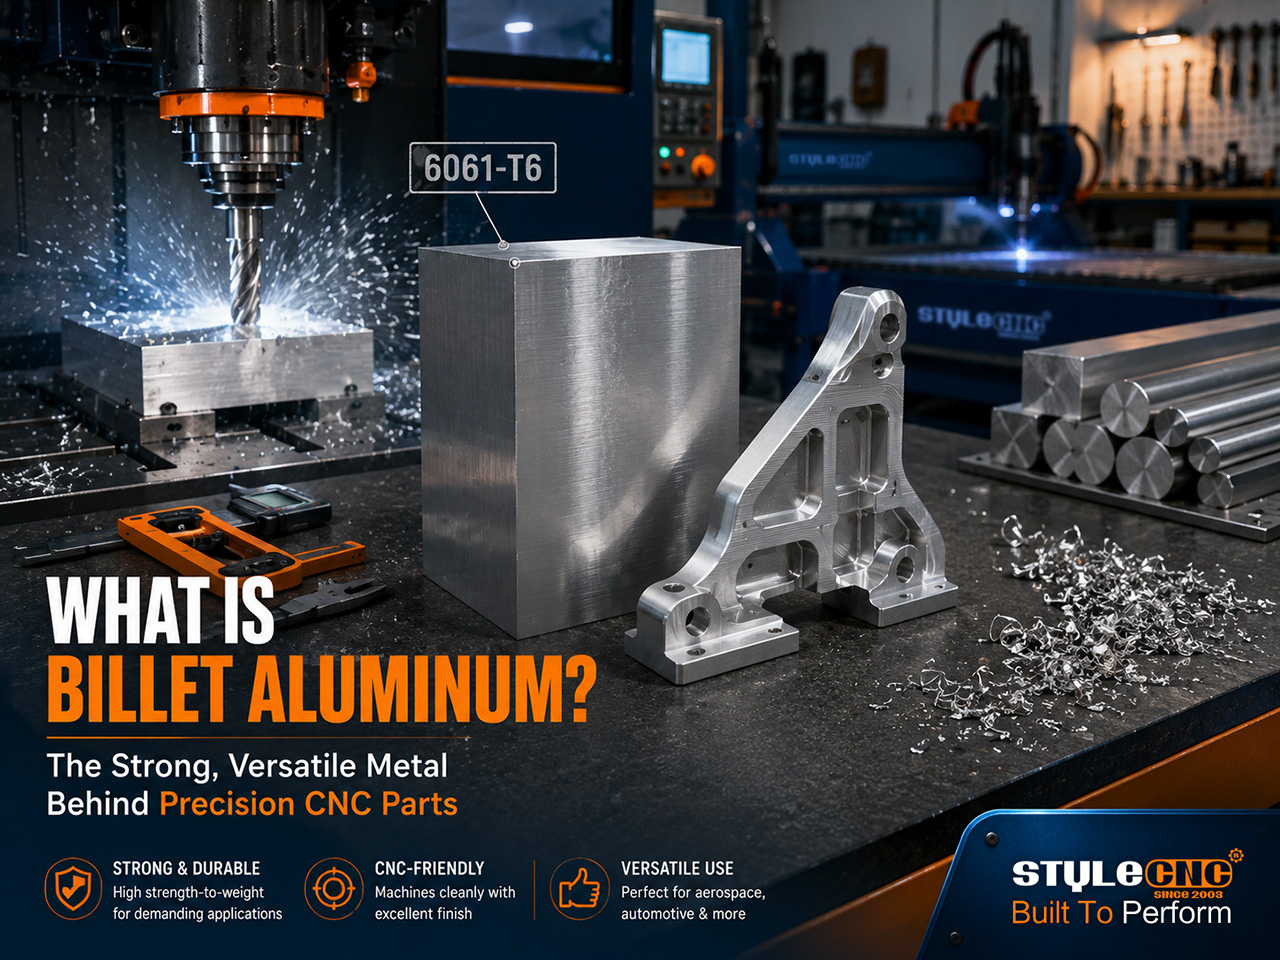
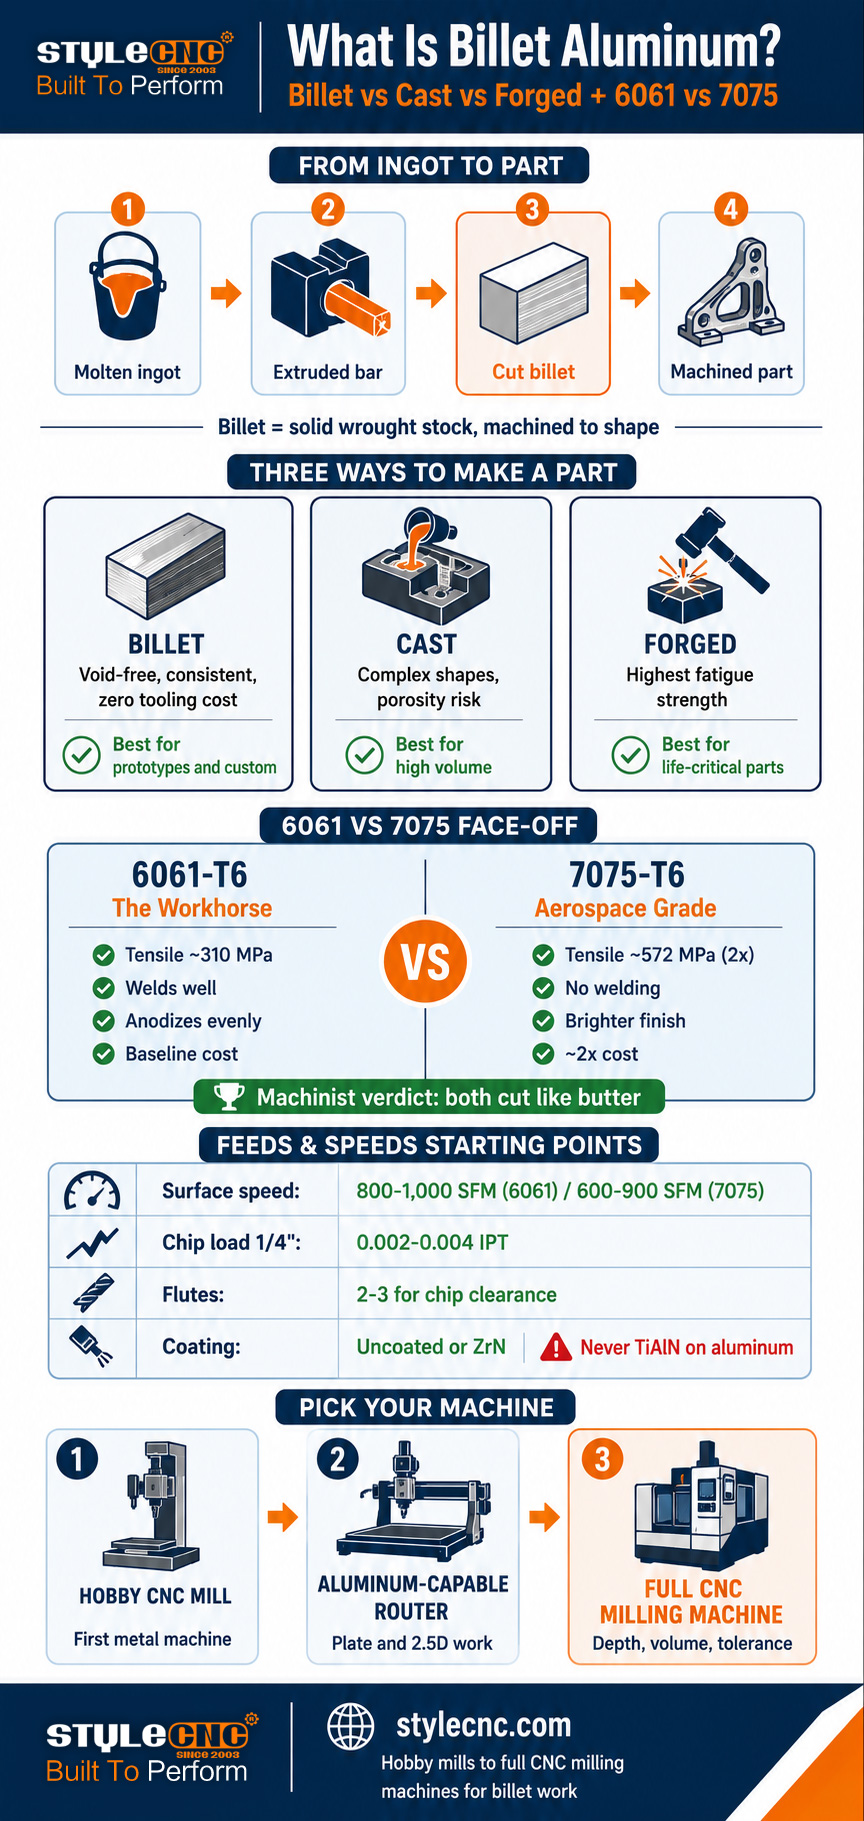
Ang billet aluminum usa ka solidong bloke o bar sa wrought aluminum, nga gi-extrude o giligid gikan sa usa ka cast ingot ug dayon giputol sa gitas-on. Ang mga parte nga gihulagway nga billet gi-machine gikan niining solidong stock imbes nga ibubo sa usa ka molde (cast) o gimartilyo aron maporma (forged). Ang proseso sa billet naghatag og makanunayon nga istruktura sa lugas ug matag-an nga pamatasan sa machining.
Sa estrikto nga pagkasulti, ang billet naghulagway sa usa ka matang sa hilaw nga stock, dili usa ka mahika nga materyal. Ang aluminyo magsugod isip tinunaw nga metal nga gibubo ngadto sa dagkong mga cast ingot. Kining mga ingot dayon i-extrude o i-hot-roll ngadto sa mga bar, round, ug plate, usa ka proseso nga mo-compress sa metal, mo-refine sa istruktura sa lugas niini, ug motangtang sa kadaghanan sa mga internal nga haw-ang nga gibilin sa casting. Guntinga ang wrought bar ngadto sa mga bloke nga sama kadako sa workpiece ug naa na kay mga billet.
Kon moingon ang tiggama nga ang usa ka piyesa billet, ang ilang gipasabot mao nga kini gi-machine gikan sa solid wrought stock. Ang tanang materyal nga dili mao ang piyesa giputol isip mga chips. Kini usa ka subtractive manufacturing sa pinakaputli nga porma niini, ug mao kini ang hinungdan nganong ang mga piyesa sa billet adunay maayong reputasyon ug barato nga presyo: ang proseso nag-usik sa materyal apan nagpatunghag mga piyesa nga adunay parehas, dasok, ug walay haw-ang nga internal nga istruktura.
Ang dekalidad nga halo palibot sa billet kasagaran angayan apan kasagaran sobra ra ang pagkabaligya. Ang usa ka maayong pagkadisenyo nga cast part mahimong molabaw sa dili maayong pagkadisenyo nga billet part. Ang kasaligang ikahatag sa billet mao ang pagkamakanunayon: walay mga sorpresa sa porosity, walay tinago nga mga haw-ang, matag-an nga kusog sa tanang direksyon nga gitugot sa extrusion, ug dimensional stability atol sa machining.
Billet vs Cast vs Forged Aluminum: Ang Tinuod nga mga Kalainan
Tulo ka ruta sa produksiyon ang naghimo sa hilaw nga aluminyo nga nahuman nga mga piyesa, ug ang matag usa nagbilin ug klaro nga marka sa metal. Ang talaan sa ubos nagtandi niini sa mga butang nga importante alang sa performance sa piyesa ug machining.
| Ang hinungdan | Billet (Gimakinahan) | Isalikway | Nalimot |
|---|---|---|---|
| Giunsa kini gihimo | Gihimo gikan sa solidong wrought bar o plate | Gibubo nga tinunaw nga metal sa usa ka molde | Gipainit nga blangko nga gimartilyo o gipindot aron maporma |
| Internal nga istruktura | Parehas, dasok, walay haw-ang | Posible ang porosity ug shrinkage voids | Pinaka-dasok; ang mga agos sa lugas mosunod sa porma sa bahin |
| Kalig-on | Taas ug makanunayon | Pinakaubos sa tulo; nag-usab-usab depende sa kalidad sa pag-cast | Pinakataas, labi na ang kusog sa kakapoy |
| Paglaraw sa kagawasan | Limitado sa pag-access sa himan | Pinakataas; posible nga komplikado nga mga porma sa sulod | Limitado; yano ug lig-on nga mga porma |
| Gasto sa gamit | Wala (gi-fix lang) | Taas (gasto sa agup-op) nga gi-amortize sa volume | Pinakataas (gasto sa die) para sa dagkong mga volume |
| Labing maayong gidaghanon | 1 ngadto sa gatosan | Gatusan ngadto sa minilyon | Liboan ngadto sa minilyon |
| Kasagaran nga mga bahin | Mga prototype, gipahaom nga mga bracket, mga piyesa sa pasundayag | Mga bloke sa makina, mga housing, mga ligid (gihulma) | Mga bukton sa suspensyon, mga gamit sa eroplano, mga crankshaft |
| Proseso sa paghuman sa ibabaw | Makina nga pagkahuman, Ra 1.6 o mas maayo pa | As-cast rough; gi-machine kon gikinahanglan | Panit nga hinimo sa panday; gi-machine sa mga interface |
Ang praktikal nga lagda sa pagdesisyon: ang paghulma modaog sa taas nga gidaghanon diin ang gasto sa agup-op gi-amortize ug ang komplikado nga geometry importante. Ang pagpanday modaog diin ang kusog sa kakapoy hinungdanon sa kinabuhi. Ang billet modaog alang sa mga prototype, ubos nga gidaghanon nga custom nga trabaho, ug bisan unsang bahin diin ang usa ka hobbyist o job shop nanginahanglan og bug-os nga kusog karon nga wala’y puhunan sa tooling. Kana nga katapusang kaso mao gyud ang lugar diin nagpuyo ang mga CNC mill ug mga router nga makahimo og aluminum.
6061 vs 7075: Ang 2 ka Grado nga Importante
Pagsulod sa bisan unsang supplier sa metal ug duha ka wrought alloys ang nagdominar sa mga billet rack: 6061 ug 7075. Base sa datos sa Aluminum Association, ang 6000 ug 7000 series ang nanguna sa paggamit og CNC machining, ug para sa kadaghanan sa mga tindahan, kini nga duha ra ang kapilian.
| Property | 6061-T6 (ang kusog nga kabayo) | 7075-T6 (grado sa aerospace) |
|---|---|---|
| Makusgan nga kusog | ~310 MPa (45 ksi) | ~572 MPa (83 ksi), halos doble |
| Katig-a (Brinell) | ~ 95 | ~ 150 |
| taya-ato | Maayo kaayo; parehas nga mo-anodize | Maayo; kasagaran anodized o coated para sa proteksyon |
| Kalig-on | Maayo uban sa standard nga mga proseso | Dili maayo; dili girekomenda ang pag-welding |
| Pagkamando | Maayo kaayo; medyo gummy chips | Maayo kaayo; mas gahi, panglimpyo sa mga tipik |
| Pagkalapad sa nawong | Maayo; makanunayon nga kolor sa anodizing | Mas hayag nga pagkahuman sa makina; lainlain ang kolor sa anodize |
| Relatibong gasto | Baseline | Mga 2x kada libra (tinuod nga mga kinutlo: ~$38 vs ~$101 kada katumbas nga bar) |
| Labing maayo alang sa | Mga bracket, mga fixture, mga enclosure, kinatibuk-ang mga piyesa | Mga piyesa sa istruktura nga taas og stress, aerospace, karera |
Ang kulang sa mga spec sheet mao ang pagkaparehas sa duha sa makina. Ang mga miyembro sa Practical Machinist nga nagputol sa duha kada adlaw nagreport gamit ang parehas nga mga programa ug tooling, diin ang 7075 nagbilin ug mas hayag nga pagkahuman ug mas dali nga mabuak ang mga chips samtang mas paspas nga masul-ob ang mga carbide edge. Usa ka miyembro ang nagsumaryo sa konsensus sa komunidad: bisan hain niini moputol sama sa mantikilya. Ang mga tiggamit sa forum sa Hobby-Machinist miuyon niini: parehas nga feed ug speed sa 6061, ayaw kahadlok sa 7075.
Ang tinuod nga mga hinungdan sa desisyon mao ang gasto ug aplikasyon, dili ang pagka-machinable. Doble ang bayad para sa 7075 kung ang piyesa tinuod nga nanginahanglan sa kusog: mga load-bearing bracket, mga sangkap sa suspensyon, mga high-stress fixture. Gamita ang 6061 para sa tanan, ug makakuha og mas maayo nga anodizing consistency ug weldability isip bonus.
Unsay Kahulugan sa T6? Mga Kasuko sa Yano nga Lengguwahe
Ang mga letra human sa numero sa alloy naghulagway sa temperament, ang heat-treatment state nga nagtakda sa katapusang kusog. Para sa mga pumapalit og billet, 3 ka designasyon ang naglangkob sa halos tanan nga naa sa rack.
✓ T6Solusyon nga gipainit ug artipisyal nga gipauga. Ang standard nga full-strength temper para sa 6061 ug 7075. Kon ang listahan nag-ingon lang og 6061 o 7075 nga walay temper, hunahunaa nga T6 apan kumpirmahi sa dili pa mopalit para sa estruktural nga trabaho.
✓ T651: T6 dugang sa kontroladong pag-inat nga makapahupay sa internal nga stress. Importante kini para sa plate stock: Ang T651 plate magpabiling patag panahon sa pag-machining tungod kay ang mga residual stress nga hinungdan sa warping natangtang na. Takos sa gamay nga premium para sa mga piyesa nga adunay dagkong bulsa nga mga lugar.
✓ O (gipainit)Humok, dead-anneal nga kondisyon. Sayon bawgon, dili maayo gamiton sa makina (hilabihan ka gummy), ug luya. Likayi ang paggamit sa mga piyesa nga gimina gawas kung nagplano ka nga maghimo og una ug heat-treat pagkahuman.
Ang punto sa paghupay sa stress angay hatagan og gibug-aton sa bisan kinsa nga nag-machine og baga nga plate. Ang pagputol sa lawom nga mga bulsa sa stock nga dili stress-relieved makapagawas sa natanggong nga mga stress, ug ang parte makita nga moyukbo samtang ang materyal matangtang. Ang T651 plate gihimo ilabi na aron malikayan kana. Para sa nipis nga mga parte ug gagmay nga mga bracket, ang standard nga T6 bar maayo ra.
Pag-machining sa Billet Aluminum: Mga Sukaranan sa Pag-feed ug Pagpadali
Ang aluminum mao ang metal nga labing sayon gamiton sa makina, mao gyud kini ang saktong unang metal para sa mga mahiligon nga mobiya na sa kahoy ug plastik. Ang mga numero sa ubos mga sinugdanan gikan sa kasamtangang mga tsart sa pagputol sa industriya ug praktis sa machinist forum. Isipa kini isip first-pass ranges, dayon i-tune pinaagi sa pagpamati sa pagputol.
| sukaranan | 6061-T6 Sugod nga Punto | 7075-T6 Sugod nga Punto |
|---|---|---|
| Katulin sa nawong (carbide) | 800 ngadto sa 1,000 SFM nga pag-roughing | 600 ngadto sa 900 SFM (10 ngadto sa 20% ubos) |
| Karga sa chip, 1/4 pulgada nga end mill | 0.002 hangtod 0.004 IPT | 0.002 hangtod 0.004 IPT (parehas) |
| Karga sa chip, 1/2 pulgada nga end mill | 0.003 hangtod 0.006 IPT | 0.003 hangtod 0.006 IPT (parehas) |
| Ihap sa plawta | 2 o 3 ka plawta para sa chip clearance | 2 o 3 ka plawta; mas dali mabuak ang mga tipik |
| Pagtabon sa himan | Walay Coating o ZrN (dili gyud TiAlN) | Walay Coating o ZrN (dili gyud TiAlN) |
| Coolant / lubrication | Gabon o baha; makapugong sa pagtapok sa ngilit | Parehas; mas importante gamay ang pagdumala sa kainit |
Ang 3 ka lagda mas daghan og w8 kay sa bisan unsang tsart. Una, ang chip load mao ang hari: kon gaan kaayo ang chip, ang himan mokiskis imbes nga moputol, nga modugang sa kainit ug mowelding sa aluminum sa cutting edge (built-up edge, ang numero unong aluminum finish killer). Ikaduha, tangtanga ang mga chip gikan sa cut: ang pagputol pag-usab sa mga chip makaguba sa mga finish ug makaguba sa mga himan, mao nga ang 2 ug 3 ka flute end mill nga adunay dagkong mga gullet ang modominar sa trabaho sa aluminum. Ikatulo, ayaw gyud gamita ang TiAlN-coated tools sa aluminum: ang coating adunay aluminum ug kemikal nga mopahid sa workpiece.
Usa ka Epektibong Ehemplo para sa mga Makina sa Libangan
Praktikal nga gamitusa ka hobby mill o aluminum-capable router nga adunay 4,200 RPM spindle ug usa ka 1/2 pulgada nga 3-flute carbide end mill sa 6061. Usa ka miyembro sa Hobby-Machinist nga nagpadagan niini nga setup nagtaho og 30 ngadto sa 40 IPM sa mga 0.005 pulgada nga chip load kada ngipon nga adunay 3 HP nga magamit. Mao kana ang kinaiya sa aluminum machining sa kasarangan nga mga makina: kasarangan nga RPM, matinud-anon nga chip load, ug rigid workholding beat nga naggukod sa dagkong mga katulin sa nawong.
Ang mga high-RPM router makausab sa kalkulasyon. Ang 10,000 ngadto sa 24,000 RPM router spindle dili igo nga makapahinay alang sa dagkong mga cutter, busa ang aluminum router mas maayo alang sa gagmay nga single-flute ug 2-flute end mill (1/8 sa 1/4 pulgada) modagan og paspas gamit ang agresibo nga feed aron mapadayon ang chip load. Ang single-flute aluminum bits naglungtad alang gyud niini: usa ka dako nga esophagus ang molimpyo sa mga chips sa router speed diin ang mga multi-flute tools mobara.
Unsang Makina ang Imong Gikinahanglan para sa Billet Aluminum?
Mas daghang makina ang maabot sa billet aluminum kaysa sa gihunahuna sa mga bag-o. Ang kinahanglanon mao ang kalig-on ug pagdumala sa chip, dili ang hilaw nga gahum. 3 ka klase sa makina ang naglangkob sa spectrum sa hobbyist-to-shop.
Mga CNC mill sa desktop ug kalingawanGidisenyo alang sa metal, nga adunay gahi nga mga bayanan nga puthaw ug ubos nga RPM nga taas nga torque nga mga spindle nga mohaom sa mas dagkong mga pamutol. Ang hobby CNC milling machine para sa metal ug gamay nga desktop CNC milling machine Ang klase nagdumala sa mga bracket, enclosure, ug gagmay nga mga piyesa sa billet sa 6061 ug 7075. Kini ang natural nga unang metal nga makina.
Mga CNC router nga makahimo og aluminumAng mga gantry router nga adunay gahi nga mga frame, hustong mga spindle, ug mist lubrication maayo nga nagputol sa billet aluminum gamit ang small-cutter high-RPM nga pamaagi. Giya sa mga solusyon sa CNC router para sa aluminum naglangkob sa mga kinahanglanon sa pag-setup, ug ang aluminum CNC router nga adunay disk ATC system nagrepresentar sa bahin sa produksiyon diin importante ang mga pag-ilis sa himan ug ang mas dagkong mga sobre. Ang mga router maayo alang sa trabaho sa plato: patag nga mga piyesa sa billet, mga panel, ug 2.5D bracket.
Mga makina sa paggaling nga kompleto sa CNCPara sa mas lawom nga pagputol, mas gahi nga mga temper, gidaghanon sa produksiyon, ug mga piyesa nga nanginahanglan daghang mga setup, ang Katalogo sa mga makinang panggalingan sa CNC moagi sa mga awtomatikong metal milling machine pinaagi sa mga plataporma nga grado sa hulmahan. Ang step up mopalit og rigidity, nga direktang moresulta sa mas paspas nga pagtangtang sa materyal ug mas maayong tolerance sa trabaho sa billet. Ang mas lapad katalogo sa makinang CNC nga metal naglangkob sa kasikbit nga mga kapilian para sa mga tindahan nga nagsagol sa aluminum nga adunay asero, tumbaga, ug tumbaga.
Glosaryo: Mga Termino sa Billet Aluminum
Gamita kini nga reperensya kon mopalit og stock, magbasa og mga thread sa forum, o magtandi sa mga listahan sa materyal.
| termino | Kahubitan |
|---|---|
| Si Billet | Solidong bloke o bara sa wrought aluminum nga giputol gikan sa extruded o rolled stock, andam na alang sa machining. |
| Gisulat | Aluminum nga mekanikal nga giproseso (gi-extrude, gilukot) human sa paghulma, nga nagpino sa istruktura sa grano niini. |
| Ingot | Ang dakong as-cast block sa aluminum nga gigamit sa paghimo sa mga produkto nagsugod. |
| Kasuko | Ang heat-treatment state designation (T6, T651, O) nga nagtakda sa katapusang kusog ug katig-a sa haluang metal. |
| T651 | T6 temper plus kontroladong pag-inat para sa paghupay sa stress; magpabiling patag ang baga nga plato atol sa pag-machining. |
| Gitukod nga ngilit (BUE) | Ang aluminum nagwelding sa kaugalingon niini ngadto sa cutting edge tungod sa kainit ug pagkaguskos; ang pangunang hinungdan sa dili maayong pagkahuman. |
| Karga sa chip (IPT) | Mga pulgada sa materyal nga matangtang sa matag ngipon sa pagputol kada rebolusyon; ang kinauyokan mag-usab-usab sa pagpakaon ug pagpadali. |
| SFM | Mga tiil sa nawong kada minuto; ang katulin sa pagputol sa sulab tabok sa materyal. |
| Pagka-gumminess | Tendensiya sa humok nga aluminum (ilabi na ang 6061 ug annealed stock) nga mopahid imbes nga limpyohan. |
| Pagkadako | Mga haw-ang sa sulod gikan sa natanggong nga gas sa cast aluminum; wala sa hustong pagkagama nga billet stock. |
Kanunayng Gipangutana nga mga Pangutana
Mas lig-on ba ang billet aluminum kaysa cast aluminum?
Kasagaran oo, para sa parehas nga pamilya sa alloy. Ang wrought process nga naggama og billet stock mo-compress sa porosity ug mga haw-ang nga mahimong ibilin sa casting, nga maghatag sa mga billet parts og mas makanunayon nga kusog. Ang forged aluminum mas maayo kay sa fatigue strength kay ang forging mo-align sa grain flow sa porma sa part. Ang tinuod nga pasidaan: ang usa ka maayong pagka-engineer nga cast part mahimong molabaw sa usa ka dili maayo nga pagkadisenyo nga billet part, busa ang billet usa ka garantiya sa pagka-konsistente, dili usa ka awtomatik nga kadaugan sa kusog.
Mas lisod ba makinaryahon ang 7075 kaysa 6061?
Halos wala, sumala sa mga machinist nga nagputol sa duha kada adlaw. Ang mga miyembro sa forum sa Practical Machinist nagtaho nga ang mga miyembro sa forum nagpadagan sa parehas nga mga programa ug mga himan sa duha ka haluang metal, nga ang mga kalainan mao nga ang 7075 mas paspas nga mosul-ob sa mga kilid sa carbide, mas dali nga mabuak ang mga tipik, ug magbilin ug mas hayag nga pagkahuman sa nawong. Ang kasamtangang mga tsart sa pagputol sa industriya nagbutang sa 7075 nga katulin sa nawong nga 10 hangtod 20 porsyento nga mas ubos sa 6061 (600 hangtod 900 SFM kumpara sa 800 hangtod 1,000 SFM nga pag-roughing gamit ang carbide) nga adunay parehas nga mga karga sa chip. Walay usa sa mga haluang metal ang angay nga makahadlok sa usa ka hobbyist.
Ngano nga mas mahal ang 7075 kaysa 6061?
Ang zinc-based alloying, mas hugot nga pagkontrol sa produksiyon, ug panginahanglan sa aerospace. Ang tinuod nga presyo gikan sa mga pamalit sa Practical Machinist klarong nagpakita sa kalainan: ang parehas nga mga bar gikutlo sa gibana-bana nga $38 para sa 6061-T6 batok sa $101 para sa 7075-T6, duol sa kasagarang gikutlo nga 2x-plus premium. Ang dugang nga gasto mopalit og halos doble sa tensile strength (mga 572 MPa batok sa 310 MPa), nga mokita lang sa tinuod nga load-bearing nga mga aplikasyon.
Makaputol ba gyud og billet aluminum ang CNC router?
Oo, gamit ang saktong pamaagi. Ang mga rigid-frame router nga adunay saktong spindle kanunay nga moputol sa billet aluminum plate gamit ang gagmay nga single-flute o 2-flute carbide end mill (1/8 sa 1/4 pulgada) nga modagan sa taas nga RPM nga adunay agresibo nga feed aron mapadayon ang chip load, dugang mist lubrication aron malikayan ang pagtukod og edge. Ang dili maayo nga mahimo sa mga router mao ang lawom ug bug-at nga roughing gamit ang dagkong mga cutter, diin mopuli ang mga rigid CNC mills. Ang mga flat bracket, panel, ug 2.5D billet parts lig-on nga teritoryo sa router.
Unsay buot ipasabot sa T6 sa 6061-T6?
Ang T6 mao ang temper designation: solusyon nga gipainit ug artipisyal nga gipauga hangtod sa hingpit nga kusog. Kini ang standard nga kondisyon para sa 6061 ug 7075 billet stock. Ang T651 nagdugang og kontroladong pag-inat nga makapahupay sa internal stress, nga magpabiling patag ang baga nga plato kon imong i-machine ang lawom nga mga bulsa niini. Ang annealed (O temper) stock humok, humok kon i-machine, ug huyang, busa likayi kini para sa mga gi-machine nga piyesa.
Unsa nga mga feed ug speed ang angay gamiton sa usa ka bag-o pa lang sa billet aluminum?
Uban sa carbide tooling sa 6061-T6: gibana-bana nga 800 ngadto sa 1,000 SFM nga katulin sa nawong, 0.002 ngadto sa 0.004 pulgada nga chip load kada ngipon sa usa ka 1/4 pulgada nga end mill, 2 o 3 ka plawta, walay coating o ZrN coating, ug mist o flood coolant. Sa usa ka hobby machine nga limitado sa mga 4,200 RPM nga adunay 1/2 Ang usa ka pulgada nga 3-flute cutter, nga nadokumento sa forum, modagan og 30 ngadto sa 40 IPM sa mga 0.005 chip load. Sugdi nga konserbatibo, paminawa ang pagputol, ug dugangi ang feed sa dili pa dugangi ang katulin.
Ang Mahinungdanong Punto
Ang billet aluminum kay wrought stock machined lang ngadto sa mga parte, ug ang reputasyon niini naggikan sa pagkamakanunayon sa wrought structure: walay casting porosity, matag-an nga kusog, ug limpyo nga machining behavior. Para sa kadaghanan sa trabaho, ang 6061-T6 mao ang saktong tubag, samtang ang 7075-T6 gitagana para sa mga parte nga tinuod nga nanginahanglan og doble nga kusog sa doble nga presyo. Ang duha ka alloy dali ra kaayong mo-machine nga mao ang saktong unang metal para sa bisan kinsang hobbyist nga dili na mogamit og kahoy ug plastik.
Mas importante ang makina kaysa sa metal. Usa ka gahi hobby CNC milling machine o husto nga gi-configure CNC router nga makahimo og aluminum nagbukas sa billet work sa bisan unsang workshop, ug ang kompletong katalogo sa makinang panggalingan sa CNC motabon sa step up kon ang gidak-on, giladmon, o gidaghanon sa parte molapas sa entry class. Kontaka ang STYLECNC grupo aron ipares ang makina sa mga piyesa sa billet nga gusto nimong buhaton.