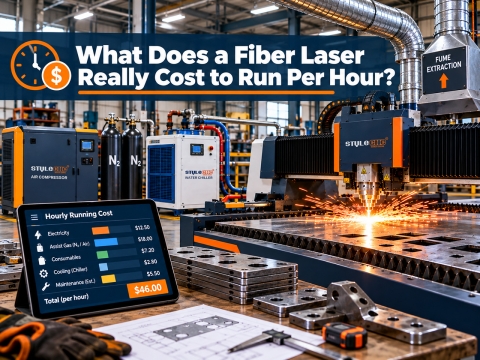
Ang assist gas usa sa pinakadakong linya sa pagpadagan sa fiber laser, ug para sa daghang mga tindahan kini hilom nga mogasto og labaw pa sa kuryente nga nagpadagan sa beam. Mao kini ang hinungdan nga ang pangutana nausab gikan sa kung molihok ba ang air cutting ngadto sa kung unsaon kini pag-set up sa husto. Kini nga giya nagpabilin nga naka-focus sa air side sa desisyon: kung giunsa molihok ang air assist sa kerf, kung giunsa ang gidak-on ug pagtambal sa compressed air, kung unsa ang epekto niini sa kalidad sa edge, ug kung pila gyud ang gasto niini kada oras.

Giunsa Pagtrabaho ang Air Assist sa Kerf
Ang matag pagputol gamit ang fiber laser nagkinahanglan og gas jet. Ang beam motunaw sa usa ka pig-ot nga agianan agi sa sheet, ug ang coaxial gas stream nga mobiya sa nozzle mohuyop sa tinunaw nga metal gikan sa ilawom sa kerf sa dili pa kini molig-on pag-usab. Kung wala kana nga jet, ang pagputol mopuno sa luyo sa beam.
Ang hangin gilangkoban og gibana-bana nga 78 porsyento nga nitroheno ug 21 porsyento nga oksiheno, busa kini molihok isip usa ka sagol sa 2 ka klasiko nga mga gas. Ang bahin sa nitroheno mao ang naghimo sa kadaghanan sa mekanikal nga trabaho sa pagpagawas, samtang ang gamay nga bahin sa oksiheno nagdugang gamay nga exothermic nga enerhiya ug nagbilin usa ka gaan nga layer sa oxide sa giputol nga nawong. Sa malumo nga asero ug galvanized sheet, ang oxide kasagaran kosmetiko ug andam na pintalan; sa stainless kini makita isip usa ka hinay nga kolor.
2 ka butang ang nakapahimo sa hangin nga praktikal sa sukod sa produksiyon. Ang mga tinubdan sa mas taas nga kuryente nagduso og igong enerhiya ngadto sa kerf aron dali nga maputol gamit ang dili kaayo reaktibo nga gas, ug nadiskobrehan sa mga tindahan nga ang compressor nga ilang gi-install usa ka higayon nga pagpalit imbes nga binulan nga invoice. Ang mga fabrikador nga naghimo sa switch on mga makina sa pagputol sa metal nga taas og gahum nga fiber laser kasagarang nagtaho sa labing dakong pagdaginot sa gasolina, tungod kay ang mas taas nga gahum nagpasabot og mas paspas nga pagputol ug mas gamay nga gasolina kada metro.
Unsang mga Materyales ang Maayong Maputol sa Hangin
⦿ Hinay nga asero, mga 1 hangtod 6 mm: usa ka komon nga bintana sa hangin, kasagaran magsugod mga 8 hangtod 12 bar ug gi-tune sa labing ubos nga presyur nga nagkupot sa ngilit.
⦿ Galvanized sheet: limpyo nga maputol gamit ang hangin ug usa sa pinakakusgan nga gamit para sa HVAC ug trabaho sa enclosure.
⦿ Nipis nga aluminum: ang hangin kasagarang molihok sama sa nitroheno, ug daghang mga tindahan ang nagtaho nga mas limpyo ang mga kilid sa aluminum human sa pag-ilis.
⦿ Stainless steel: dali maputol kon ma-air, apan gilauman ang oxide tint; madawat ra para sa mga natago o pinintalan nga parte, dili para sa makita nga brushed finishes.
Kasagaran mangutana ang mga operator: ang akong 3 mm galvanized panels ba limpyo kaayo kon gamiton sa hangin sama sa paggamit og nitrogen? Alang sa kadaghanan sa mga parte sa enclosure ug ductwork, ang tubag oo. Ang mga parte nga angayan gamiton og nitrogen mao kadtong makita sa kustomer, i-weld nga walay prep, o susihon ubos sa hayag nga kahayag. Ang kasagarang gibag-on ug speed envelopes pinaagi sa source power makita sa giya sa gibag-on, katulin, ug gahum sa pagputol sa fiber laser metal, nga makatabang sa pagtakda og realistiko nga mga gilauman sa dili pa i-tune ang mga parametro sa hangin.
Pagsukod sa Compressor: Presyon, Pag-agos, ug Pagpauga
Ang pakete sa compressor ang modesisyon kung molampos ba ang pagputol sa hangin. Ang usa ka standard nga shop compressor nga nagdagan sa 7 hangtod 8 bar gihimo alang sa mga himan, dili alang sa usa ka cutting nozzle, ug ang usa ka gamay nga sistema makita nga hugaw ug dili makanunayon nga mga ngilit sa wala pa magduda ang bisan kinsa sa suplay sa hangin.
| kinahanglanon | Tipikal nga Target | Kon Nganong Hinungdanon Kini | sukod |
|---|---|---|---|
| Presyon sa pagpadala | Hangtod sa 16 bar nga klase sa makina, 8 hangtod 12 bar nga komon sa nozzle para sa nipis ug malumo nga asero | Ang presyur molimpyo sa natunaw nga metal gikan sa kerf; ang pag-ubos moresulta sa hugaw | Sukda ang presyur sa cutting head atol sa bug-os nga pagbuto sa nozzle |
| Libreng pagpadala sa hangin | Gipares sa nozzle ug kuryente; gibana-bana nga 0.5 m³/min nga konsumo sa tunga-tungang trabaho sa kuryente | Ang gamay nga agos makapakunhod sa taas nga mga pagputol ug dagkong mga nozzle | Gisukod nga konsumo batok sa gi-rate nga delivery sa working pressure |
| Pagkauga | Ang punto sa dew sa presyon gikan sa minus 40 hangtod minus 60 °C | Ang kaumog mogabon ug moliki sa protective lens | Pagbasa sa dew point sa ubos nga bahin sa dryer |
| Lana ug mga partikulo | Walay lana o lana nga gikuha pinaagi sa coalescing ug carbon filtration | Ang alisngaw sa lana mosunog sa mga optika ug makahugaw sa mga kilid | Ang kalainan sa presyur sa filter ug ang interval sa inspeksyon sa lente |
| Pagtipig sa buffer | Gidak-on sa tangke sa tigdawat aron masuhop ang pagtaas sa panginahanglan | Dili ganahan ang mga laser controller sa pag-usab-usab sa presyur | Pag-usab-usab sa presyur atol sa pagtusok ug paspas nga pagbag-o sa porma |
Presyon ug agos
Ipiho ang compressor sa presyur nga gikinahanglan sa nozzle dugang ang mga kapildihan pinaagi sa mga dryer, filter, ug piping. Ang agos gikan sa diametro sa nozzle ug pila ka minuto kada oras ang beam. Isip usa ka reference point, usa ka gipatik nga setup ang nagpares sa usa ka 16 bar compressor nga naghatag og mga 1.27 m³/min gikan sa 13.4 kW nga input power nga adunay aktuwal nga cutting consumption nga duol sa 0.5 m³/min, nga nagbilin og headspace para sa piercing ug mas dagkong mga nozzle.
Pagpauga ug pagsala
Mao kini ang lakang nga laktawan sa mga tindahan ug sa ulahi magmahay. Ang compressed air nagdala og kaumog ug alisngaw sa lana, ug pareho nga moadto sa protective lens sa cutting head. Ang fogged o kontaminado nga lens mokatap sa beam, mopahuyang sa cut, ug mahimong mabuak ubos sa kainit. Ang mga supplier sa air treatment kasagaran motino sa pressure dew point tali sa minus 40 ug minus 60 °C, nga nagpasabot og desiccant o high-performance dryer human sa compressor, gisundan sa coalescing ug activated carbon filters. Ang pagsabot kung asa nahimutang ang protective lens sa head, natabunan sa giya sa mga nag-unang bahin sa fiber laser cutting machine, nagpatin-aw nganong ang kalidad sa hangin manalipod sa pinakamahal nga konsumo sa sistema.
Pagbutang, pag-instalar, ug pagmentinar sa mga tubo
Ibutang ang compressor duol sa laser aron mubo ang high-pressure run, ug gamita ang piping nga adunay rating para sa full working pressure imbes nga ordinaryong shop lines. Ang matag elbow, quick coupler, ug long hose run mokuha og pressure sa nozzle, mao nga daghang installs ang naggahin og lahi nga high-pressure line sa cutting head samtang ang regulator mo-supply og lower-pressure air sa ubang parte sa workshop.
Isipa ang air package isip kabahin sa laser, dili isip serbisyo sa pagtukod. Ipaagas ang tubig sa receiver ug susiha ang mga auto drain kada adlaw, i-log ang dew point kada semana, ug ilisi ang mga filter elements sa differential pressure imbes nga sa pangagpas lang. Ang usa ka basa nga buntag human sa nalaktawan nga drain mahimong mas mahal sa mga protective lenses kaysa usa ka tuig nga paggamit sa filter elements.
Mga Kalabutan sa Kalidad sa Ngilit
Ang air cutting dili usa ka libreng pagbayloay; kini usa ka tinuyo nga pagbayloay tali sa gasto sa gas ug sa hitsura sa ngilit. Ang mga report sa kaso sa industriya nagbutang sa kalidad sa ngilit nga giputol sa hangin nga duol sa oksiheno o nitroheno sa daghang mga bahin, apan ang kalainan nga nahabilin matag-an:
⦿ Hinay nga asero: gaan nga oxide sa giputol nga nawong, kasagaran maayo alang sa pagpintal ug powder coating human sa normal nga pretreatment.
⦿ Stainless: hanap nga dalag ngadto sa abohon nga kolor ug dili kaayo hayag ang nawong kay sa nitroheno; mahimong kinahanglan limpyohan sa dili pa i-welding o i-polish.
⦿ Aluminum: sagad katumbas o mas maayo kay sa nitroheno sa nipis nga panapton, nga adunay ubos nga dross kon i-tune ang pressure.
⦿ Mas baga nga mga seksyon: ang risgo sa dross mosaka samtang motaas ang gibag-on, diin kasagaran mobalik ang nitroheno o oksiheno sa programa.
Ang pagtusok angayan sa iyang kaugalingong atensyon. Daghang mga air setup ang motusok sa mas ubos nga pressure ug dayon motaas para sa pagputol, tungod kay ang usa ka full-pressure blast atol sa pagtusok mahimong mosabwag sa tinunaw nga metal balik ngadto sa nozzle. Pasagdi ang controller nga modumala sa pressure switch imbes nga magpadagan og usa ka fixed value sa tibuok contour.
Ang praktikal nga lagda mao ang pag-sort sa order book base sa nakita sa kustomer. Mga tinago nga bracket, mga pinintalan nga panel, ug mga piyesa sa paghimo og asero Ang mga parte nga gipapilit para sa coating kay sulundon nga mga kandidato sa hangin. Ang mga parte nga architectural stainless ug food-grade kasagaran magpabilin sa nitrogen, ug ang duha ka gas gipaagi sa tubo padulong sa makina sa pagputol sa laser motugot sa programa sa pagputol sa pagpili matag trabaho.
Ang pag-ilis kasagaran nagpasabot sa pag-usab sa tono, dili lang pag-ilis sa linya sa gas. Paabuta nga i-adjust ang gidak-on sa nozzle, posisyon sa focus, ug pressure sa matag materyal ug gibag-on, dayon tipigan ang mga parameter sa hangin isip ilang kaugalingong librarya sa pagputol. Kadaghanan sa mga tindahan nagpadagan og mga test coupon sulod sa usa ka semana sa mga scrap sa dili pa ibalhin ang mga live nga trabaho, ug kana nga semana lagmit nga makatubag sa pangutana sa kalidad sa ngilit nga mas maayo kaysa bisan unsang spec sheet.
Gasto kada Oras Kon itandi sa Nitrogen
Ang gasto sa gas mosaka depende sa oras sa pag-on sa beam, gidak-on sa nozzle, ug presyur, ug ang gasto sa nitroheno mosaka pag-ayo sa matag dugang nga bar. Ang hangin makausab sa istruktura sa bayranan: imbes nga mobayad kada cubic meter nga gihatud, ang talyer mobayad kausa ra para sa compressor ug dayon kasagaran para sa kuryente aron kini modagan. Sa 2-shift nga operasyon, ang kalainan dali nga modako.
| Ang hinungdan | Compressed nga Hangin | Nitroheno | sukod |
|---|---|---|---|
| Gasto sa gasolina kada minuto sa pagputol | Mga $0.01 hangtod $0.03, kasagaran kuryente | Mga $0.20 ngadto sa $0.40, mas taas sa taas nga presyur | Ang gasto sa gasolina gibahin sa mga minuto sa beam-on |
| Gasto kada metro kubiko | Baseline | Labing menos 3 ka beses nga hangin, labaw sa napulo ka beses sa pipila ka mga rehiyon | Presyo sa paghatud kada m³ lakip na ang abang ug paghatud |
| Logistik sa suplay | Gihimo sa lugar, kon gikinahanglan | Mga botelya, dewars, o bulk tank nga adunay boil-off losses | Mga oras sa paghunong sa paghulat sa paghatud sa gas |
| Pamuhunan sa atubangan | Taas nga presyur nga compressor, dryer, mga filter, tigdawat | Pag-abang og tangke o generator, dugang ang padayon nga gasolina | Mga bulan sa pagbayad sa pakete sa hangin |
| Resulta sa ngilit sa stainless | Gamay nga oxide tint sa daplin | Hayag, walay oksido nga ngilit | Kung ang bahin kinahanglan ba nga limpyohan pagkahuman sa pagputol |
Ang mga pagtuon sa kaso naghimo sa mga numero nga konkreto:
⦿ Usa ka Australian fabricator ang migasto og sobra sa $9,000 kada bulan sa binotelyadong nitroheno nga nag-instalar og 22 kW, 16 bar nga pakete sa compressor ug nagreport og mga $96,000 nga tinuig nga tinigom, bisan human sa mga gasto sa pagpadagan ug serbisyo.
⦿ Usa ka tiggama og tray ang nagtaho og gibana-bana nga $42,000 kada tuig nga tinigom, diin ang compressed air system mabayran ra sulod sa usa ka tuig.
⦿ Usa ka kontratado nga tiggama sa US ang nagpaubos sa gasto sa pagpadagan sa fiber laser $4 kada oras, mga 90 porsyento nga mas barato kaysa sa baseline niini nga nitroheno, samtang gipakunhod ang kadaghanan sa mga trabaho nga stainless niini sa hangin sa tindahan.
Ang imong kaugalingong kalkulasyon sa payback nagkinahanglan og 3 ka numero: kasamtangang binulan nga gasto sa nitroheno, oras sa beam-on kada bulan, ug ang presyo sa pag-instalar sa saktong gidak-on sa compressor ug treatment package. I-iban ang gasto sa kuryente ug serbisyo sa compressor gikan sa bayranan sa nitroheno, ug ang nahabilin nga numero magsulti kanimo kung pila ka bulan ang gikinahanglan aron mabayran sa pakete ang kaugalingon. Ang mga tindahan nga nagputol kasagaran giputos og mild steel ug mga bahin sa aluminyo lagmit nga makakita sa pinakapaspas nga kita, tungod kay ang oxide trade-off wala’y gasto kanila.

Checklist sa Wala Pa ang Pagbalhin
✔ Kuhaa ang dose ka bulan nga mga invoice sa nitroheno, lakip ang abang sa tangke ug mga bayranan sa pagpadala.
✔ Bahina ang mga parte sa sagol ngadto sa makita nga stainless, coated steel, galvanized, ug aluminum, ug banabanaa ang gidaghanon sa hangin nga masulod.
✔ Ipiho ang compressor para sa pressure sa nozzle ug line losses, nga ang agos gipares sa imong pinakadako nga nozzle.
✔ I-budget ang dryer, coalescing ug carbon filters, ug ang receiver tank isip kabahin sa pakete, dili isip mga extra.
✔ Hupti nga magamit ang nitroheno para sa makita nga stainless ug baga nga mga seksyon, ug tugoti ang programa sa pagputol nga mopili og gas kada trabaho.
I-configure ang Imong Fiber Laser para sa Air Cutting
Itandi ang lebel sa kuryente ug gidak-on sa kama sa tibuok nga han-ay sa fiber laser cutting machines, ug pangayo og libreng kwotasyon nga naglakip sa gipares nga high-pressure compressor ug air treatment package para sa imong mga materyales.