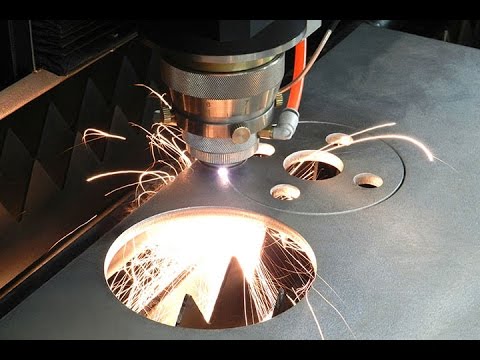
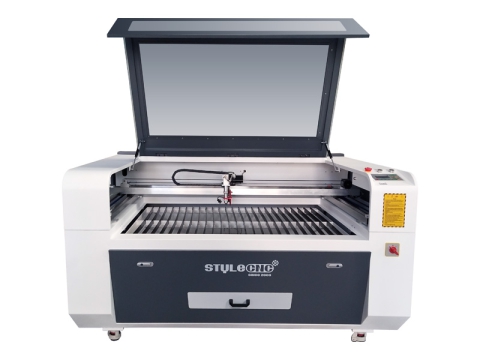
Ang mga laser mahika, ug ang mga laser gigamit sa lainlaing mga industriya, sama sa pagputol sa metal. Ang laser beam gipunting sa usa ka gamay nga lugar nga adunay labing gamay nga diyametro (mahimong mubu sa 0.1mm), aron ang focus makaabot sa taas nga densidad sa gahum (mahimong labaw pa sa 106W/cm2). Niini nga panahon, ang init nga input sa beam (nakabig sa kahayag nga enerhiya) labaw pa kay sa bahin nga gipakita, gipahigayon o diffused sa materyal, ug ang materyal nga dali nga gipainit sa vaporization temperatura ug evaporate sa pagporma sa usa ka lungag. Uban sa relatibong linear nga paglihok sa beam ug sa materyal, ang lungag padayon nga naporma ngadto sa usa ka slit nga adunay pig-ot nga gilapdon (sama sa mga 0.1mm). Ang thermal nga epekto sa trimming gamay ra, ug wala’y deformation sa workpiece.
Sa proseso sa pagputol sa metal sa laser, gidugang usab ang auxiliary gas nga angay alang sa materyal nga putlon. Kung ang pagputol sa puthaw, ang oxygen gigamit ingon usa ka auxiliary gas aron makahimo usa ka exothermic nga kemikal nga reaksyon sa tinunaw nga metal aron ma-oxidize ang materyal, samtang nagtabang sa paghuyop sa slag sa kerf. Para sa mga parte sa metal nga nanginahanglan ug taas nga katukma sa machining, ang nitrogen mahimong gamiton isip auxiliary gas sa industriya.
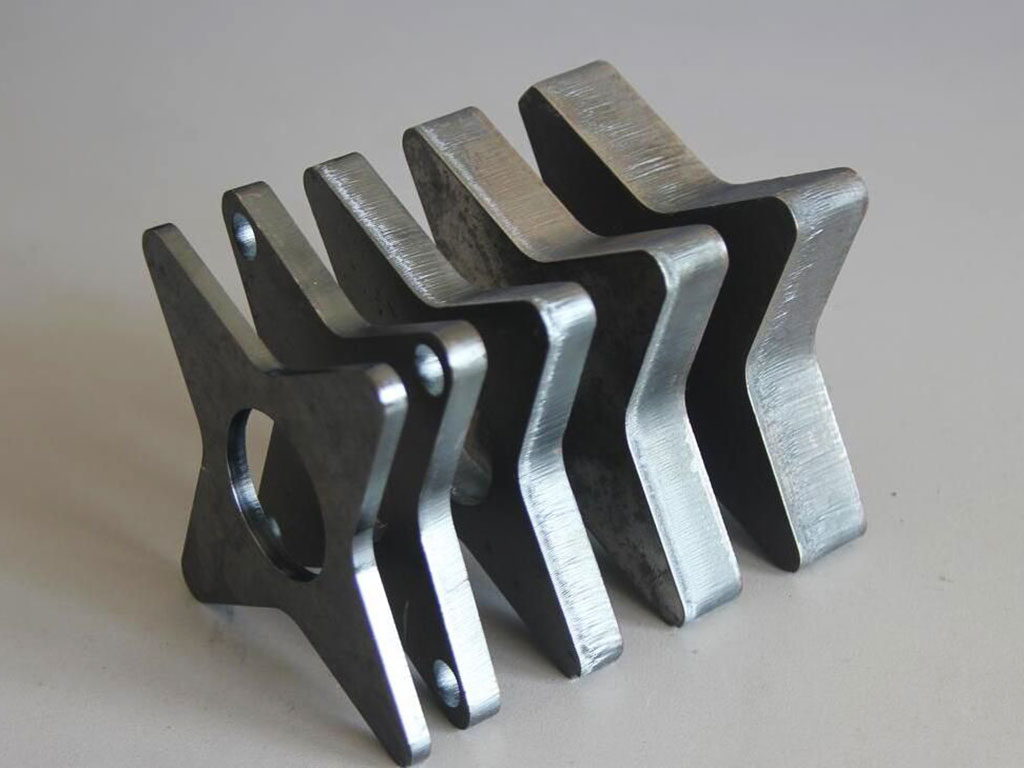
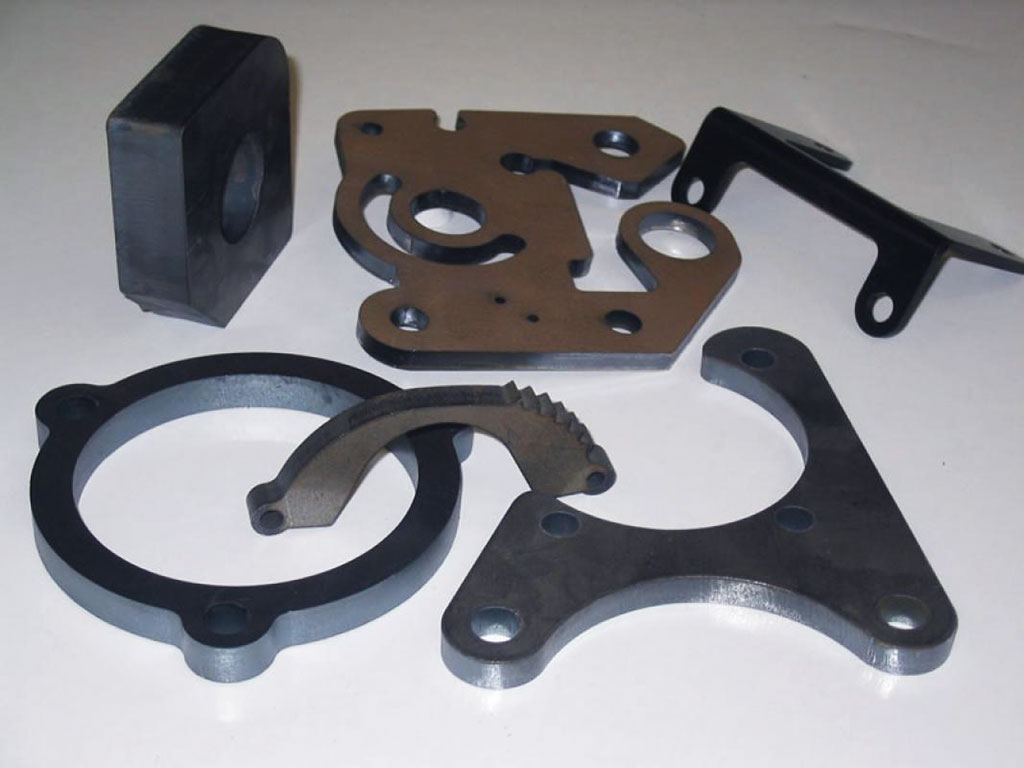
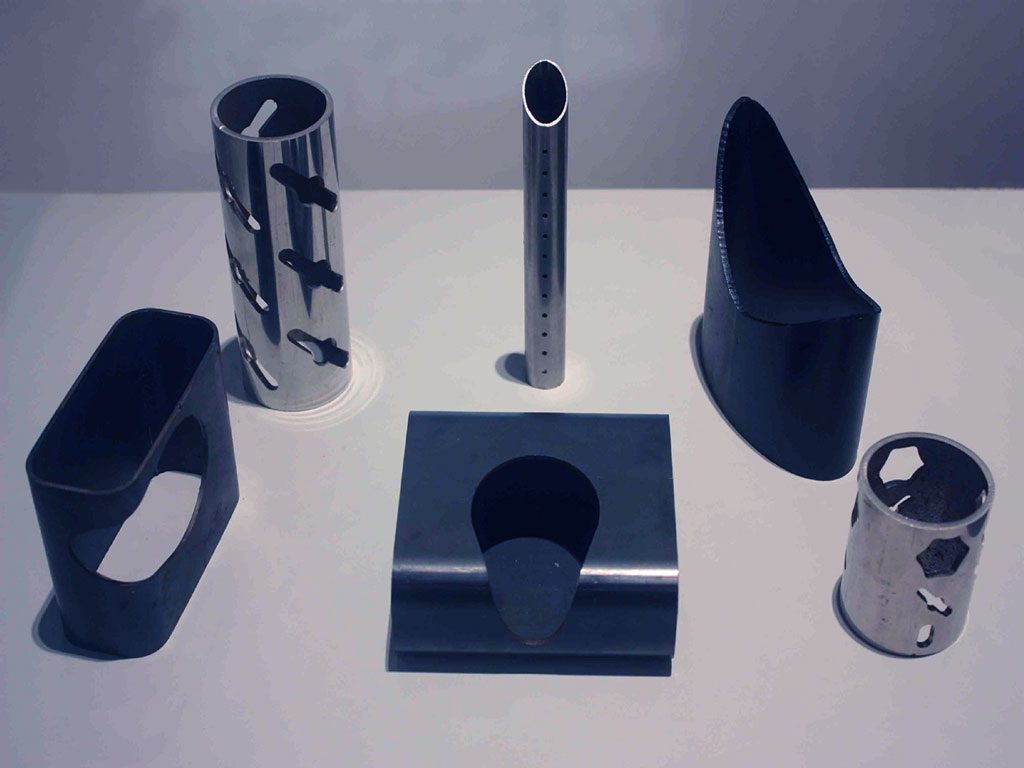
Kadaghanan sa organiko ug dili organikong mga materyales mahimong putlon gamit ang laser. Sa industriya sa pagproseso sa metal, diin ang paggama sa industriya adunay hinungdanon kaayo nga papel, daghang mga materyales nga metal ang mahimong putlon nga wala’y pagbag-o, bisan unsa nga klase sa katig-a ang naa nila.